
Comment sont fabriqués les forets à fraisure conique ?
Matières premières :
- Les forets à fraiser sont généralement fabriqués en acier rapide (HSS), en acier rapide au cobalt (HSS-Co) ou en carbure monobloc pour une résistance à l'usure exceptionnelle.
Étapes de fabrication :
- Réalisation de l'ébauche : le processus commence avec une barre du matériau choisi, dégrossie à la forme de base du foret.
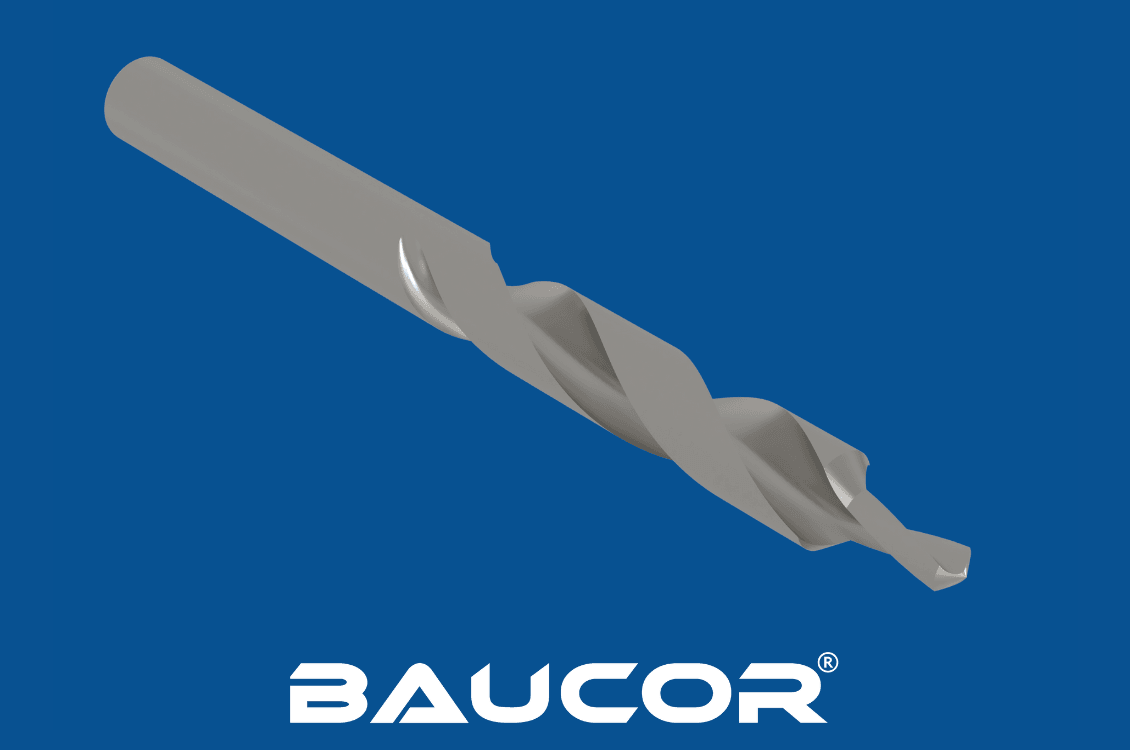
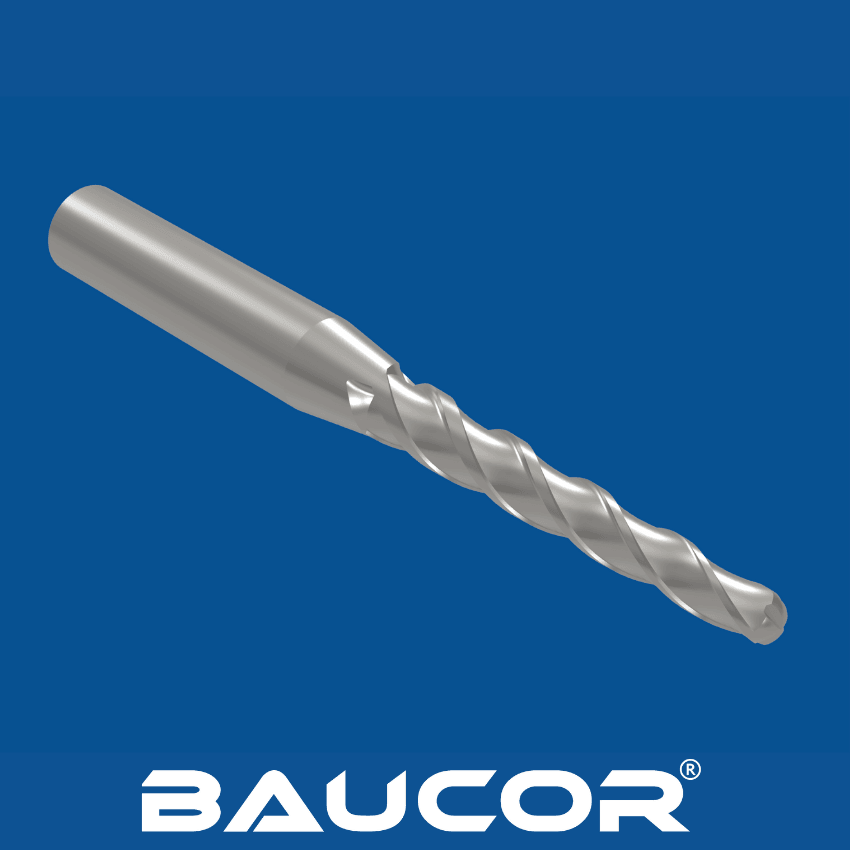
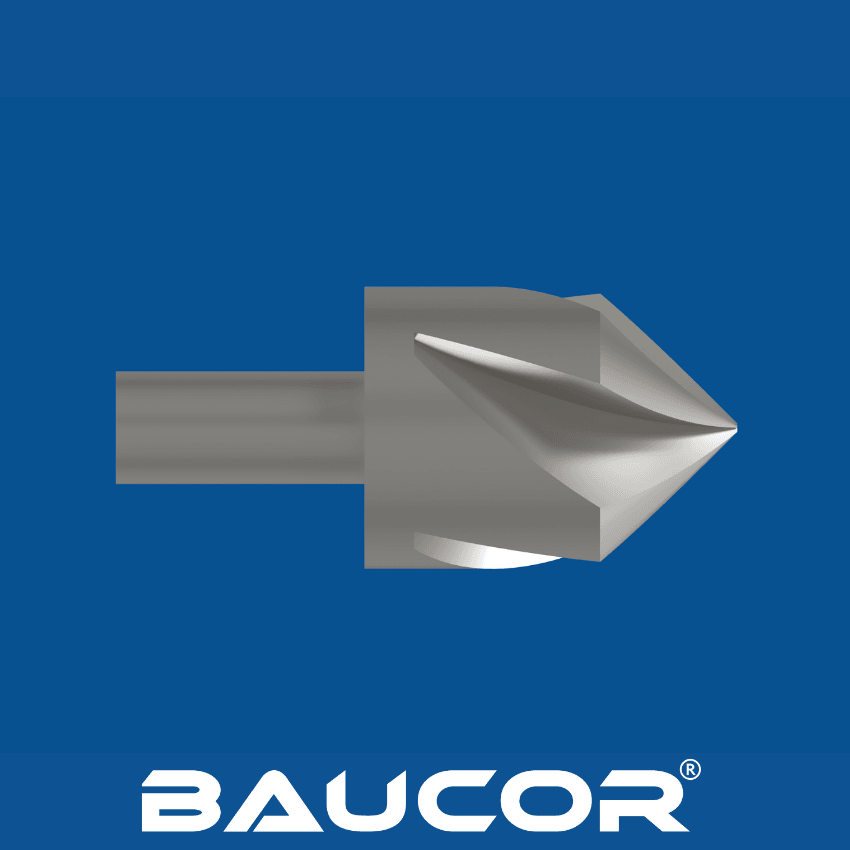
- Réalisation des goujures : des goujures hélicoïdales sont taillées dans le corps du foret. Elles sont essentielles à une évacuation efficace des copeaux pendant l'opération de fraisage conique.
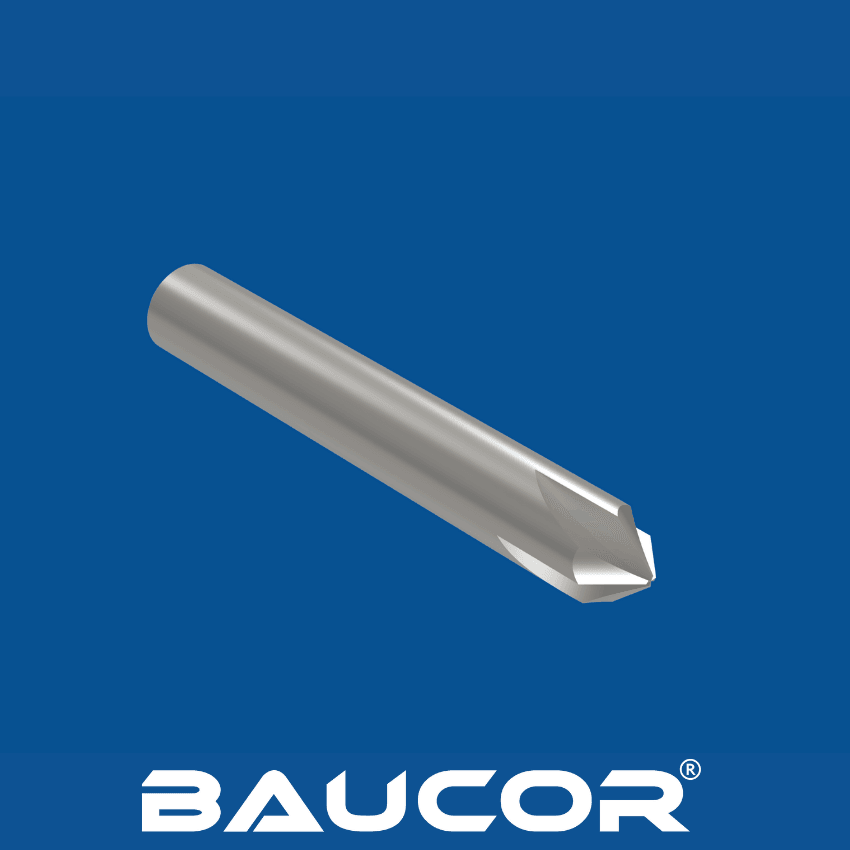
- Angle de fraisage : la pointe du foret est rectifiée avec précision à l'angle de fraisage voulu. Les angles les plus courants sont 82 degrés ou 90 degrés,
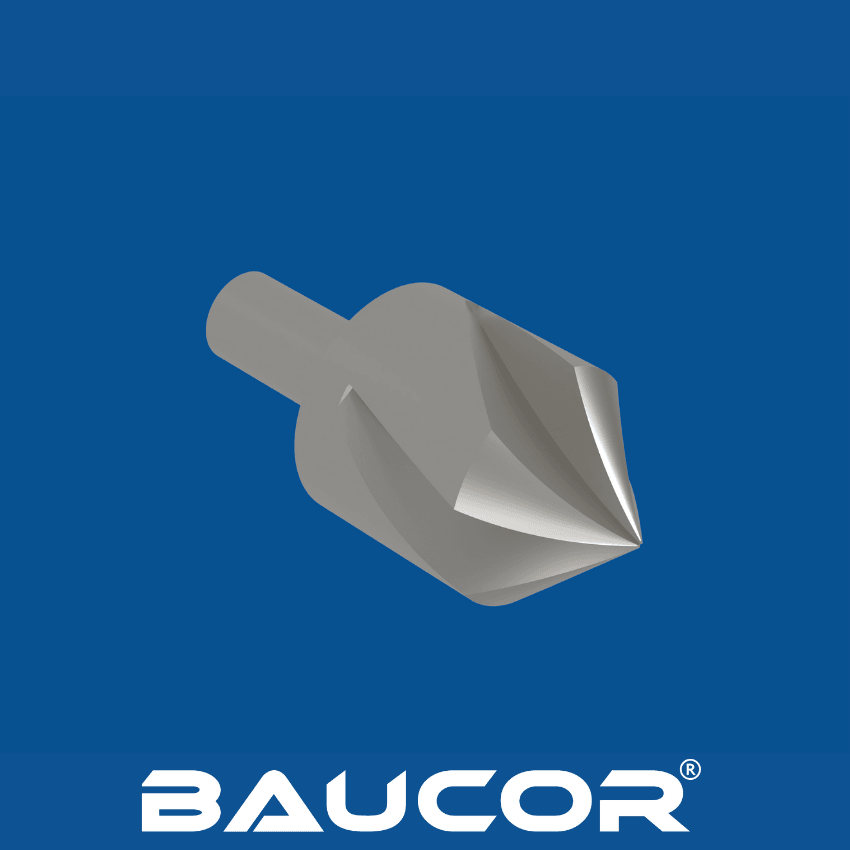
- Formation de la queue : la queue est façonnée pour s'adapter aux mandrins de perceuse standard. Les types de queue courants sont ronds, hexagonaux et à changement rapide.
- Trempe (le cas échéant) : le foret peut subir un traitement thermique pour augmenter sa dureté et sa durabilité. Cette étape est particulièrement importante pour les forets en HSS.
- Affûtage : une rectification finale garantit une arête de coupe tranchante comme un rasoir. Cet affûtage est essentiel pour obtenir des fraisages coniques nets et précis.
- Revêtement (facultatif) : certains forets à fraiser reçoivent des revêtements (comme ceux évoqués plus loin) pour de meilleures performances et une plus longue durée de vie.
Considérations de fabrication
- Angles précis : la précision de l'angle de fraisage est déterminante pour un bon ajustement avec les têtes de vis.
- Affûtage : une arête de coupe bien affûtée est essentielle pour des coupes nettes et pour limiter l'éclatement du bois.