
Comment sont fabriqués les tarauds pour tubes ?
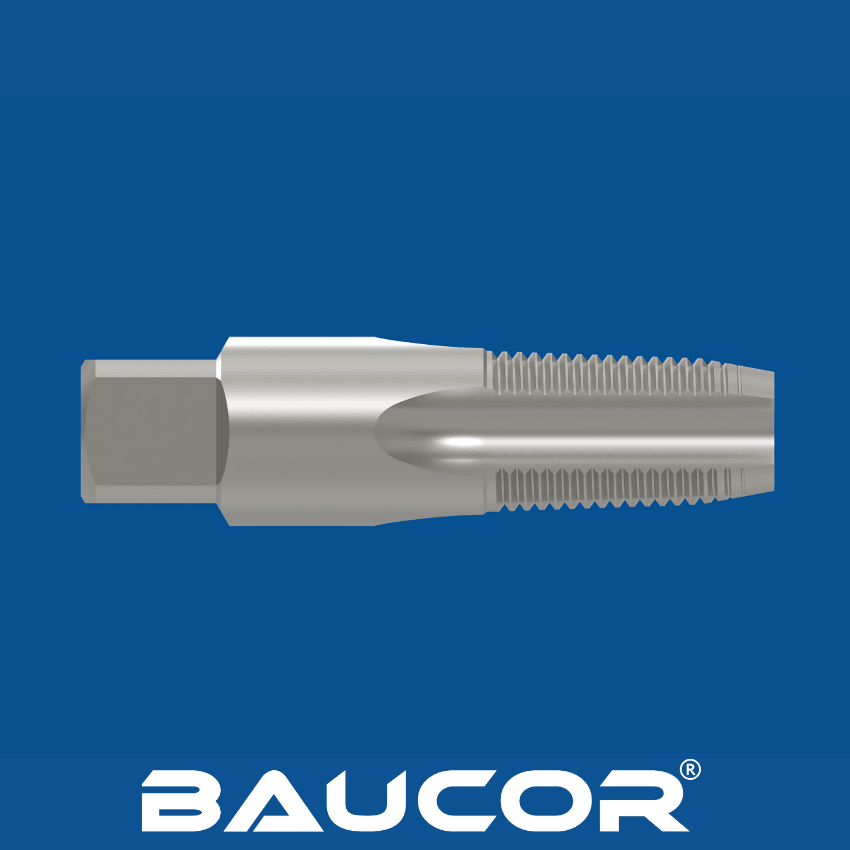
La fabrication des tarauds pour tubes, avec leur conception conique spécifique indispensable à des raccordements étanches, repose sur un processus minutieux où la précision et les propriétés des matériaux sont primordiales. Examinons de plus près les principales étapes :
- Choix et préparation du matériau :
- Choix des matériaux : L'acier rapide (HSS) est la base de nombreux tarauds pour tubes, grâce à son équilibre entre ténacité, résistance à l'usure et prix abordable. Pour les tubes particulièrement durs ou les applications exigeantes, les fabricants peuvent opter pour l'acier rapide au cobalt (HSS-E), pour sa résistance supérieure à la chaleur, voire pour l'acier rapide fritté (PM HSS), pour une ténacité maximale.
- Parmi les autres matériaux possibles figurent l'acier rapide au cobalt (HSS-Co), le métal fritté (PM), l'acier rapide haute performance (HP-HSS), le carbure, le nitrure de titane (TiN), le carbonitrure de titane (TiCN), le nitrure de titane-aluminium (TiAlN), le carbone type diamant (DLC) et le nitrure d'aluminium-titane (AlTiN).
- Mise en forme initiale : La barre d'acier choisie est coupée à une longueur approximative, puis subit un cycle de traitement thermique pour augmenter sa dureté et la préparer aux contraintes de l'usinage.
Formage de l'ébauche :
- Rectification ou tournage : Des procédés d'usinage enlèvent l'excès de matière pour établir la queue du taraud (la partie non filetée serrée par un porte-outil) et son diamètre général. Ces dimensions sont déjà étroitement contrôlées, car elles influencent la taille finale du filetage et la compatibilité.
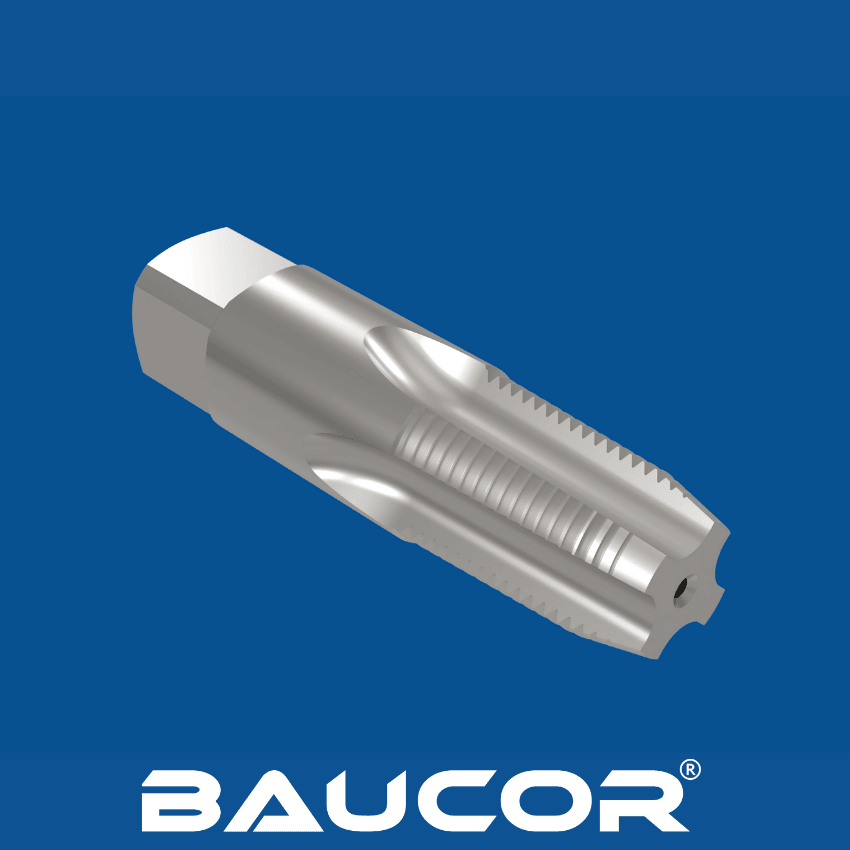
- Taillage des goujures : Des fraiseuses spécialisées taillent les goujures caractéristiques du taraud. Les tarauds pour tubes peuvent présenter des goujures droites pour des copeaux courts dans les matériaux courants, ou des goujures hélicoïdales pour une meilleure évacuation des copeaux dans les matériaux plus tenaces ou les trous plus profonds.
Création du filetage :
- Rectification spécialisée du filetage : Les rectifieuses de précision jouent le rôle le plus critique. Ces machines utilisent des meules dont le profil reproduit la norme de filetage souhaitée (comme NPT ou NPTF), avec la conicité indispensable.
- Précision et maîtrise : La technologie CNC (commande numérique par calculateur) garantit l'exactitude et la répétabilité du processus de taillage du filetage. Les fabricants contrôlent avec soin les vitesses de meule, les mouvements de la machine et même le débit du liquide de refroidissement pour maintenir des conditions de coupe optimales.
Traitement thermique
- Optimisation des propriétés du matériau : Le taraud subit un nouveau cycle de traitement thermique. Cette dernière étape affine sa dureté, sa ténacité et sa résistance à l'usure, afin qu'il supporte les efforts liés au taillage de filetages dans les matériaux de tubes.
Traitements de surface (facultatifs) :
- Nitrure de titane (TiN) : Le revêtement classique de couleur or réduit la friction et l'usure.
- Revêtements avancés : Des options comme le nitrure de titane-aluminium (TiAlN) pour les applications à haute température ou le nitrure de chrome (CrN) pour la résistance à la corrosion peuvent être choisies de façon stratégique.
Contrôle qualité : Des inspections rigoureuses garantissent la qualité :
- Précision dimensionnelle : Les filetages, les diamètres, la conicité et la géométrie globale du taraud sont contrôlés avec soin par rapport aux tolérances strictes définies par les normes du secteur et par le fabricant.
- Essais de dureté : Vérifient que le matériau a atteint les propriétés souhaitées grâce au traitement thermique.
- Inspection de surface : Le taraud est examiné pour détecter les défauts ou imperfections susceptibles d'affecter les performances ou la durée de vie de l'outil.