
Comment les alésoirs à queue conique sont-ils fabriqués ?
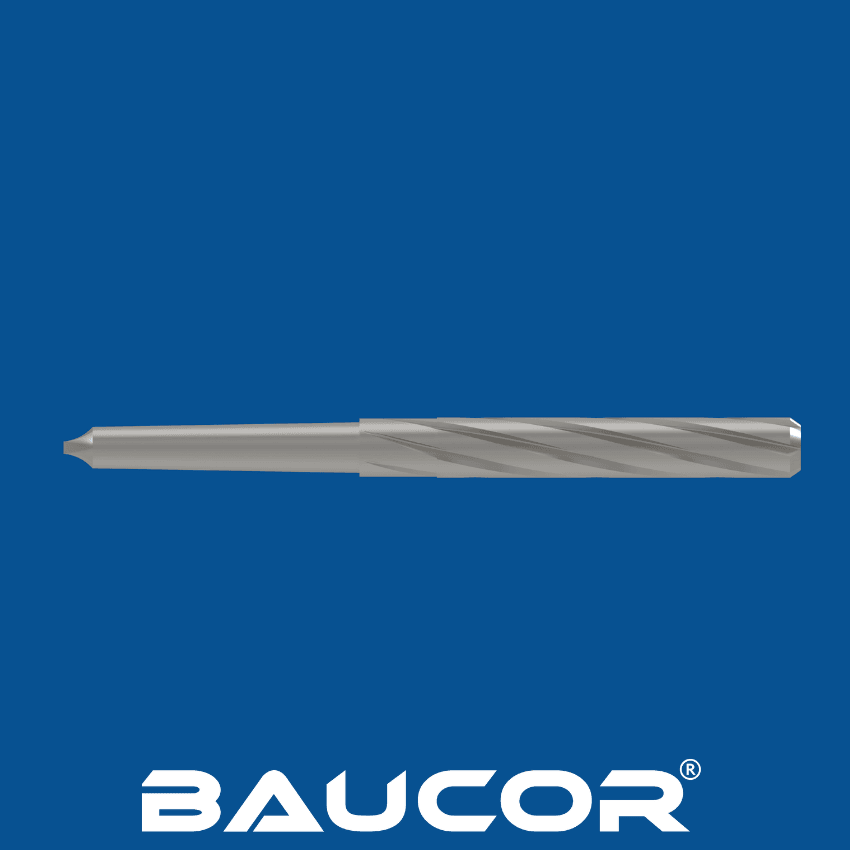
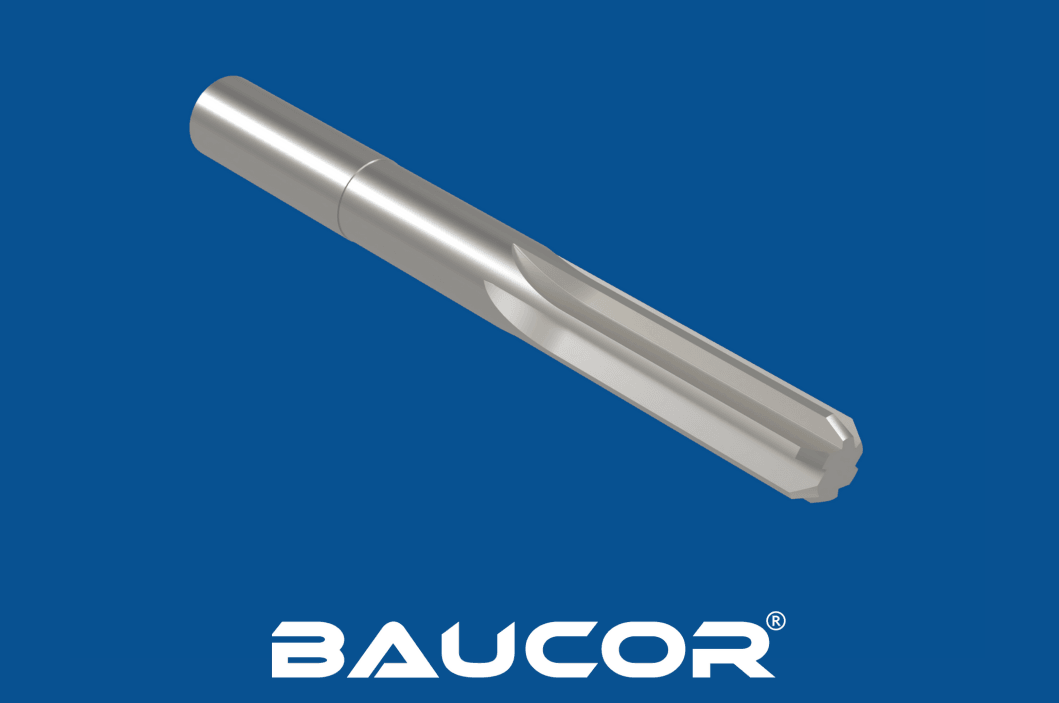
La fabrication des alésoirs à queue conique comprend plusieurs étapes qui associent usinage de précision, traitement thermique et techniques de finition de surface pour obtenir un outil de coupe de haute qualité.
Choix du matériau :
- Acier rapide (HSS) : le matériau le plus courant, grâce à sa dureté, à sa résistance à l'usure et à sa capacité à conserver une arête de coupe vive à haute température.
- Acier rapide au cobalt (HSS-Co) : contient du cobalt pour une dureté et une résistance à l'usure accrues, adapté à la coupe de matériaux plus durs.
- Carbure : extrêmement dur et résistant à l'usure, idéal pour la production en grande série et pour la coupe de matériaux abrasifs.
Débit :
- Le matériau choisi (HSS, HSS-Co ou carbure) est débité en ébauches, c'est-à-dire en pièces cylindriques de la longueur requise pour le corps de l'alésoir.
La fabrication des alésoirs à queue conique comprend plusieurs étapes qui associent usinage de précision, traitement thermique et techniques de finition de surface pour obtenir un outil de coupe de haute qualité.
Choix du matériau :
- Acier rapide (HSS) : le matériau le plus courant, grâce à sa dureté, à sa résistance à l'usure et à sa capacité à conserver une arête de coupe vive à haute température.
- Acier rapide au cobalt (HSS-Co) : contient du cobalt pour une dureté et une résistance à l'usure accrues, adapté à la coupe de matériaux plus durs.
- Carbure : extrêmement dur et résistant à l'usure, idéal pour la production en grande série et pour la coupe de matériaux abrasifs.
Débit :
- Le matériau choisi (HSS, HSS-Co ou carbure) est débité en ébauches, c'est-à-dire en pièces cylindriques de la longueur requise pour le corps de l'alésoir.
Tournage et fraisage :
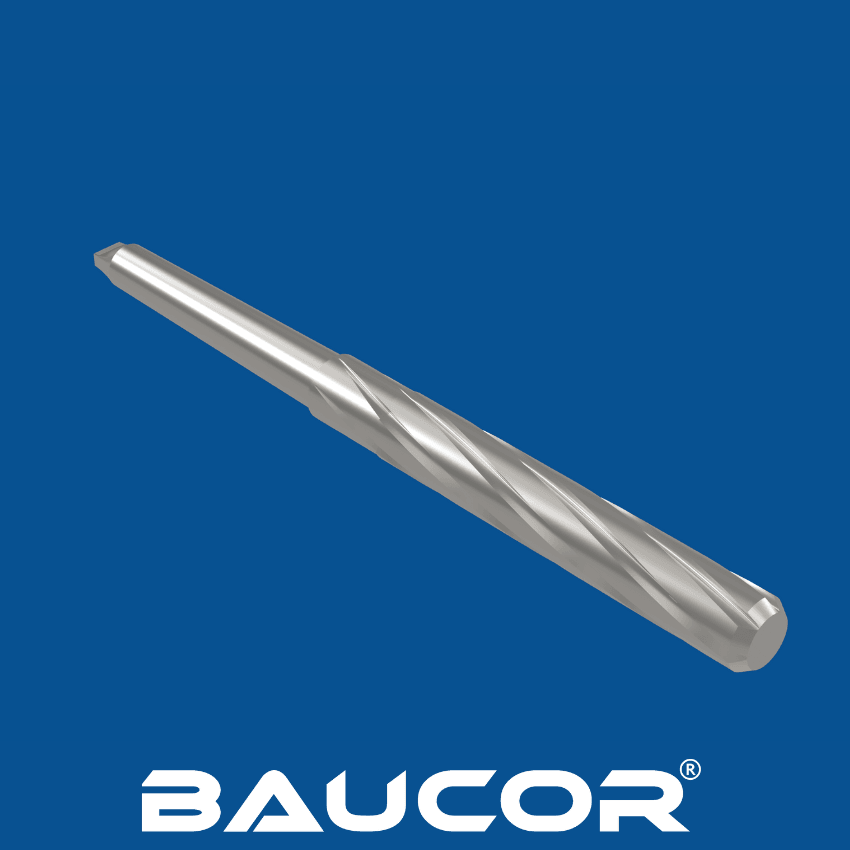
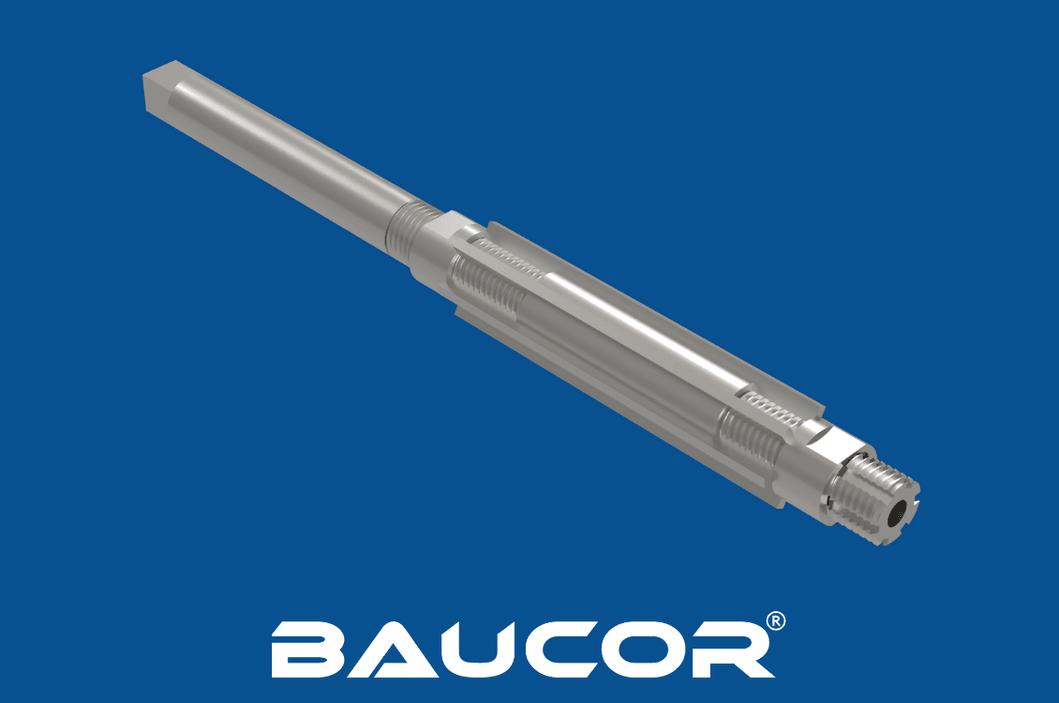
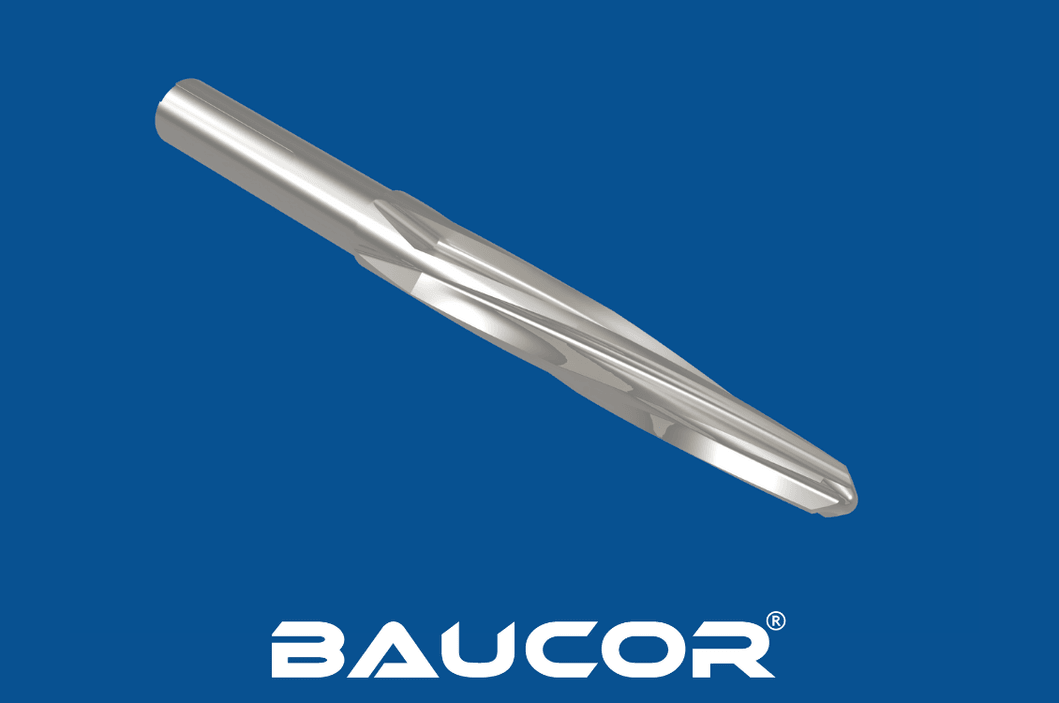
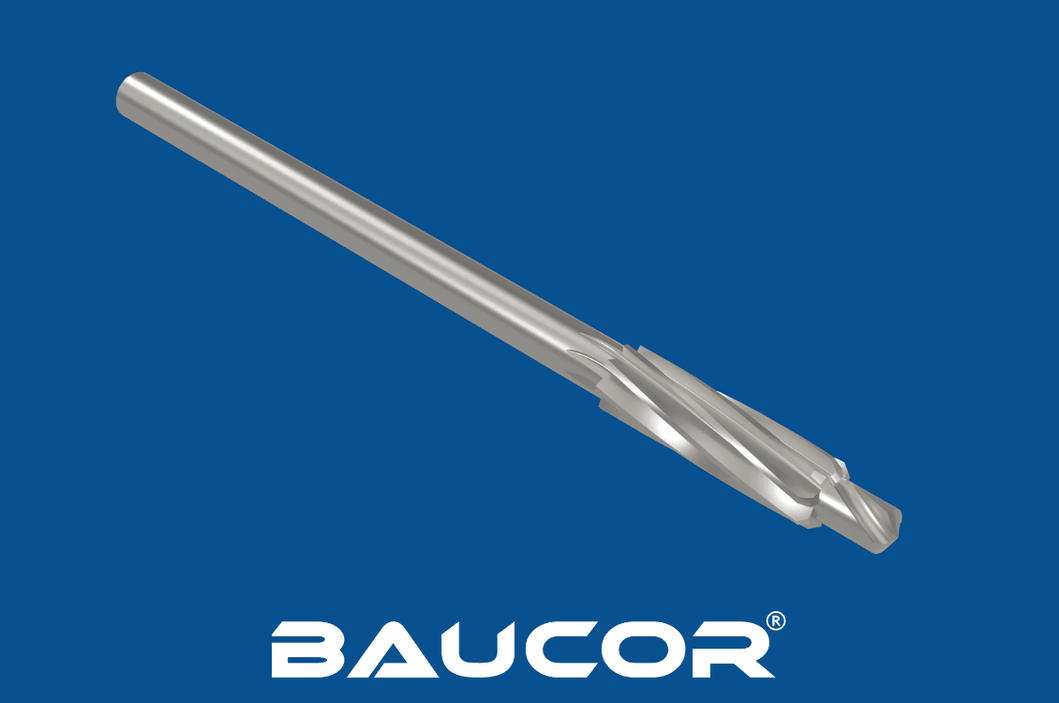
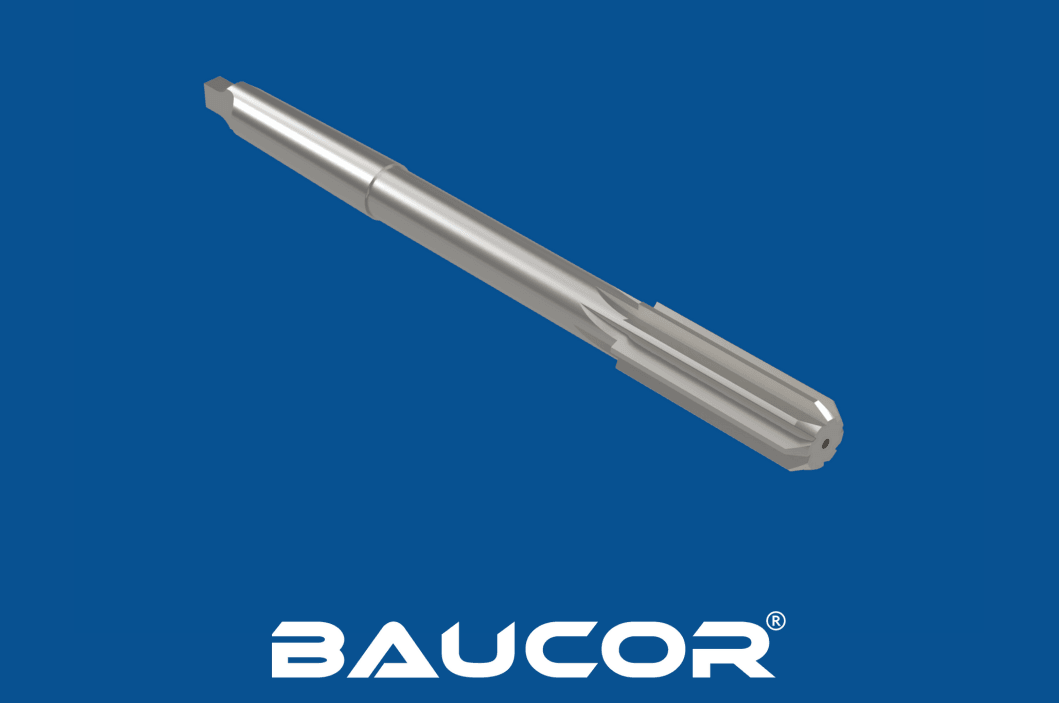
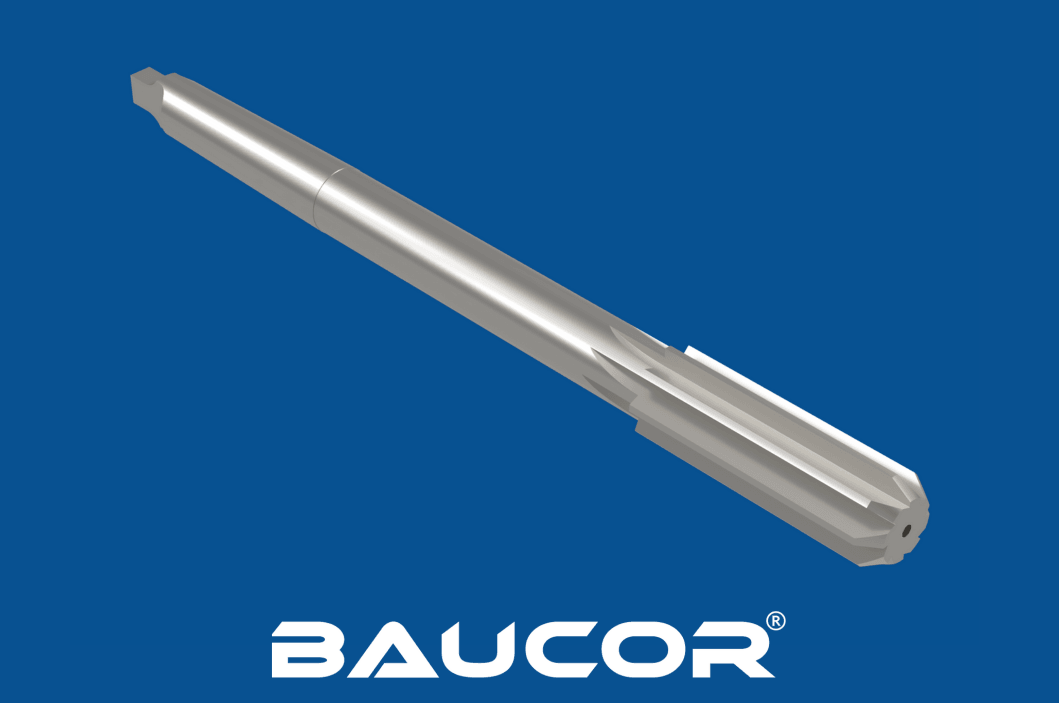
- Les ébauches sont usinées sur des tours et des fraiseuses pour réaliser le corps de l'alésoir, avec sa queue conique, ses goujures et ses arêtes de coupe. Cette étape comprend des opérations précises de tournage, de fraisage et de rectification afin d'obtenir les dimensions et les angles souhaités.
Traitement thermique :
- Le traitement thermique est essentiel pour tremper l'alésoir et augmenter sa résistance à l'usure. L'alésoir est chauffé à haute température, puis refroidi rapidement (trempe) dans l'huile ou dans l'eau, ce qui crée une couche extérieure dure tout en conservant un cœur tenace. Ce procédé élimine également les contraintes internes et améliore la stabilité dimensionnelle de l'alésoir.
Rectification et finition :
- Après le traitement thermique, l'alésoir est rectifié et poli pour obtenir ses dimensions finales, son état de surface et la géométrie de ses arêtes de coupe. Cette étape exige des rectifieuses spécialisées et des techniciens qualifiés pour garantir la précision et l'exactitude.
Revêtement (facultatif) :
- Certains alésoirs à queue conique peuvent recevoir un revêtement, par exemple en nitrure de titane (TiN) ou en carbonitrure de titane (TiCN), afin d'améliorer encore leur résistance à l'usure, de réduire le frottement et d'allonger leur durée de vie.
Contrôle qualité :
- Tout au long du processus de fabrication, des contrôles qualité rigoureux sont mis en œuvre pour garantir que les alésoirs respectent des tolérances et des normes de performance strictes. Ils comprennent le contrôle dimensionnel, la vérification de l'état de surface et des essais de coupe.