Aller au contenu
Fabricant de lames industrielles, de couteaux industriels et d'outils CNC sur mesure aux États-Unis et en Allemagne
Fraises à arrondi d'angle

Des rayons CNC précis en toute simplicité : fraise à arrondi d'angle à une extrémité

PRÉCISION ET PERFORMANCE RÉUNIES

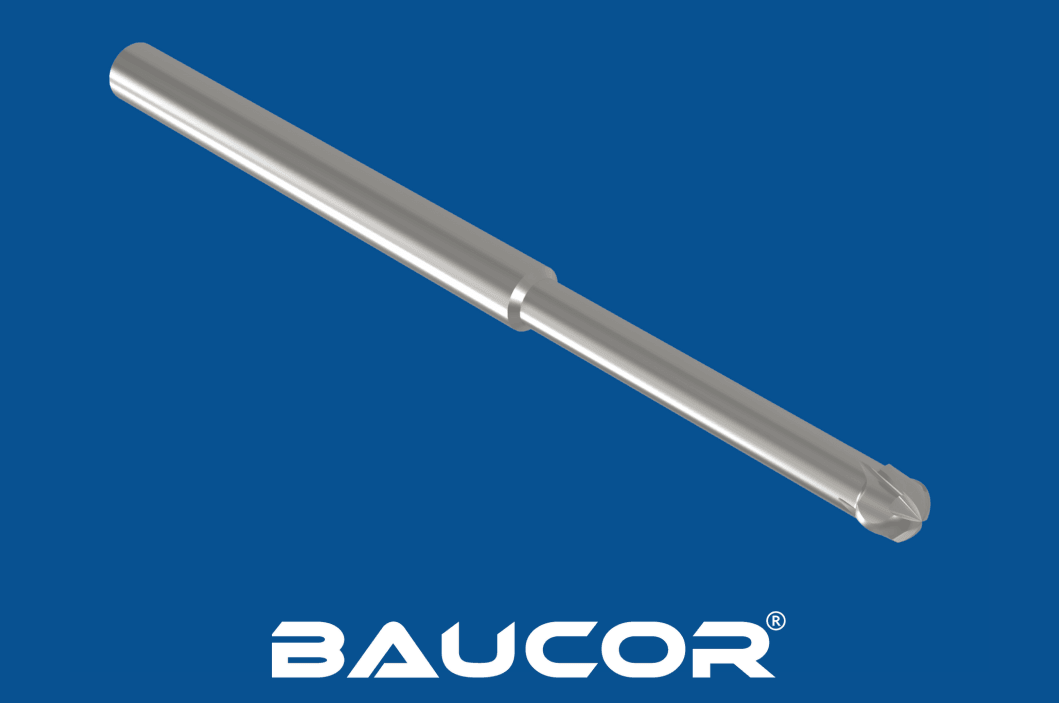
FRAISE À ARRONDI D'ANGLE – À UNE EXTRÉMITÉ

Fabrication de précision approuvée par des ingénieurs et des chercheurs d'entreprises du Fortune 500

Une expérience de fabrication reconnue par des entreprises mondiales de premier plan.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Qu'est-ce qu'une fraise à arrondi d'angle à une extrémité ? Comment fonctionne-t-elle ?

Qu'est-ce qu'une fraise à arrondi d'angle à une extrémité ?

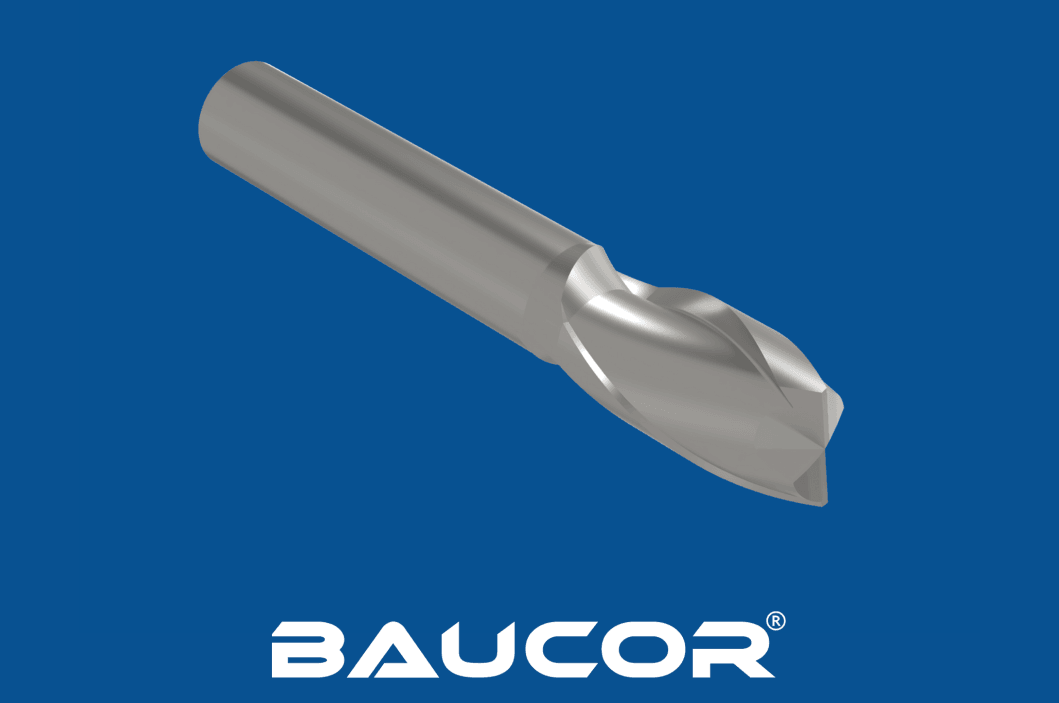
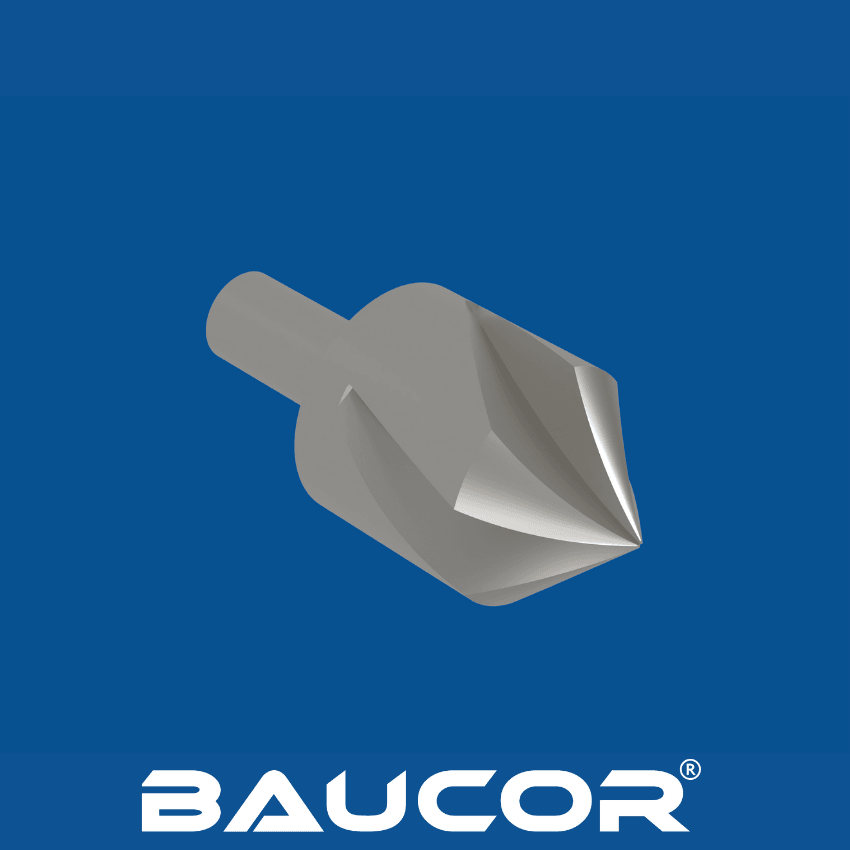
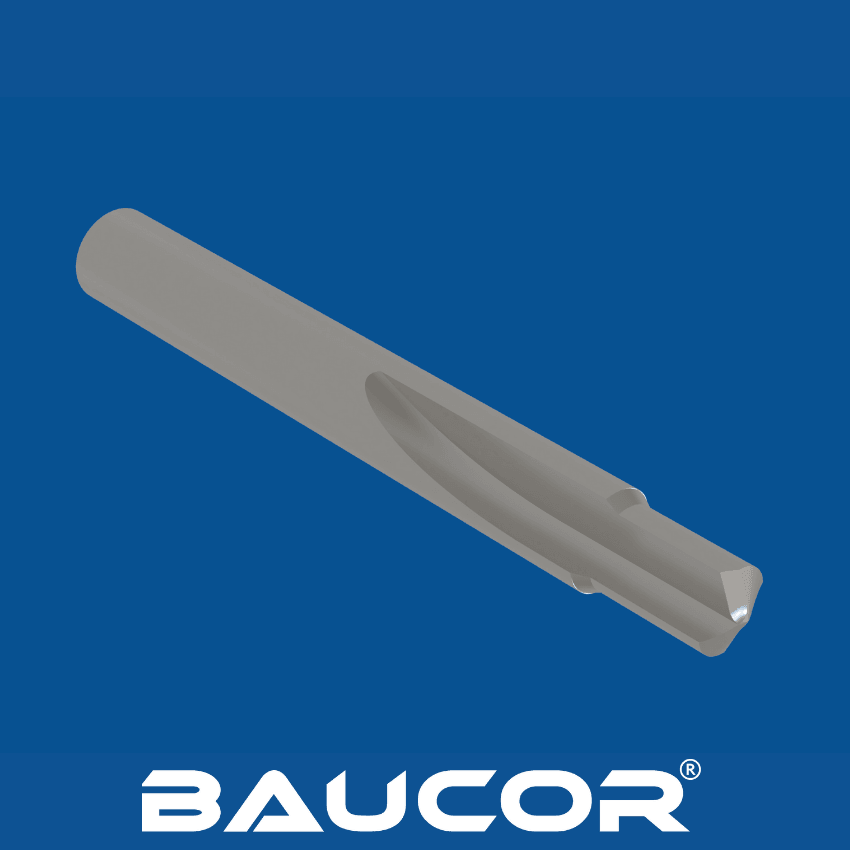
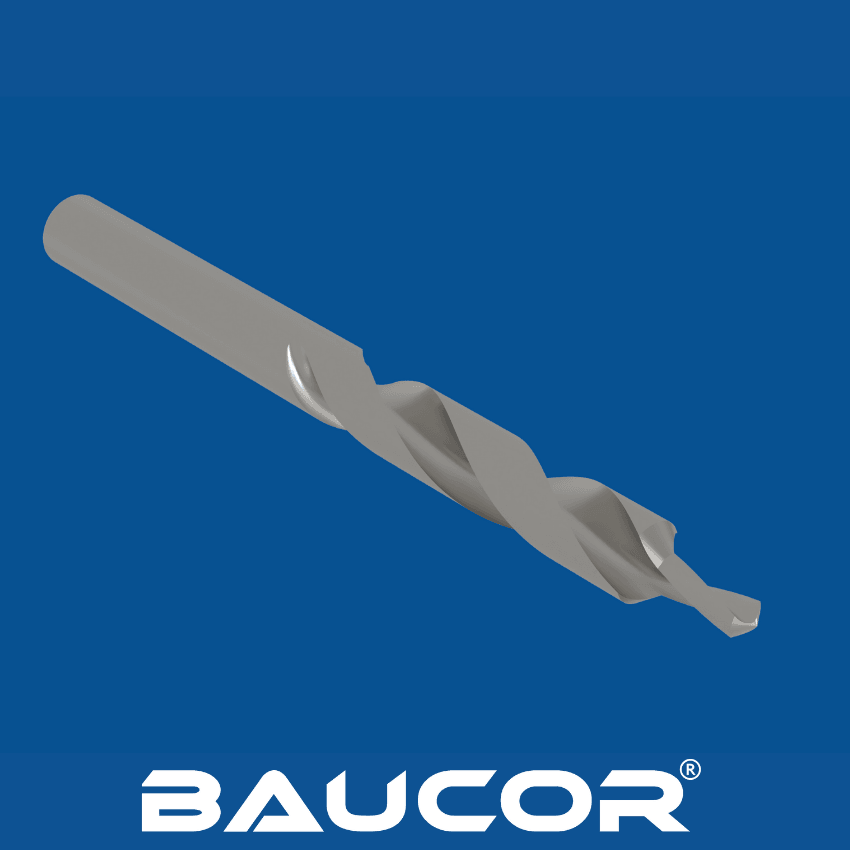
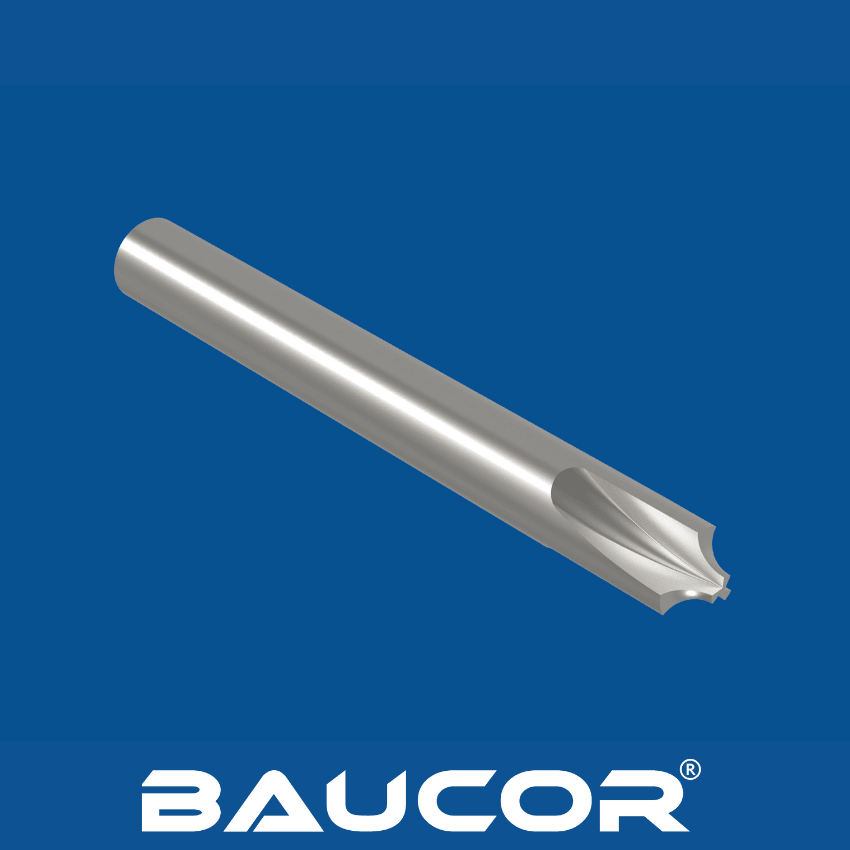
La fraise à rayon d'angle est conçue pour produire des arêtes arrondies et lisses et supprimer les angles vifs sur les composants usinés. Les fraises à arrondi d'angle de Baucor offrent des rayons réguliers, d'excellents états de surface et des performances d'usinage fiables. Elle se caractérise par :

  • Conception à une extrémité : le profil de coupe n'existe que sur une seule extrémité de l'outil, contrairement aux fraises à arrondi d'angle à deux extrémités.
  • Profil d'arrondi d'angle : l'arête de coupe présente un profil à rayon convexe qui se raccorde en douceur à la queue, spécialement conçu pour créer des angles arrondis.

Goujures : permettent l'évacuation des copeaux pendant la coupe.

Concevez votre propre fraise

Concevez votre propre fraise

Remplissez le formulaire en quelques étapes pour obtenir des solutions de fabrication sur mesure, adaptées à vos besoins exacts !

Commencer la conception

Comment fonctionne une fraise à arrondi d'angle à une extrémité ?
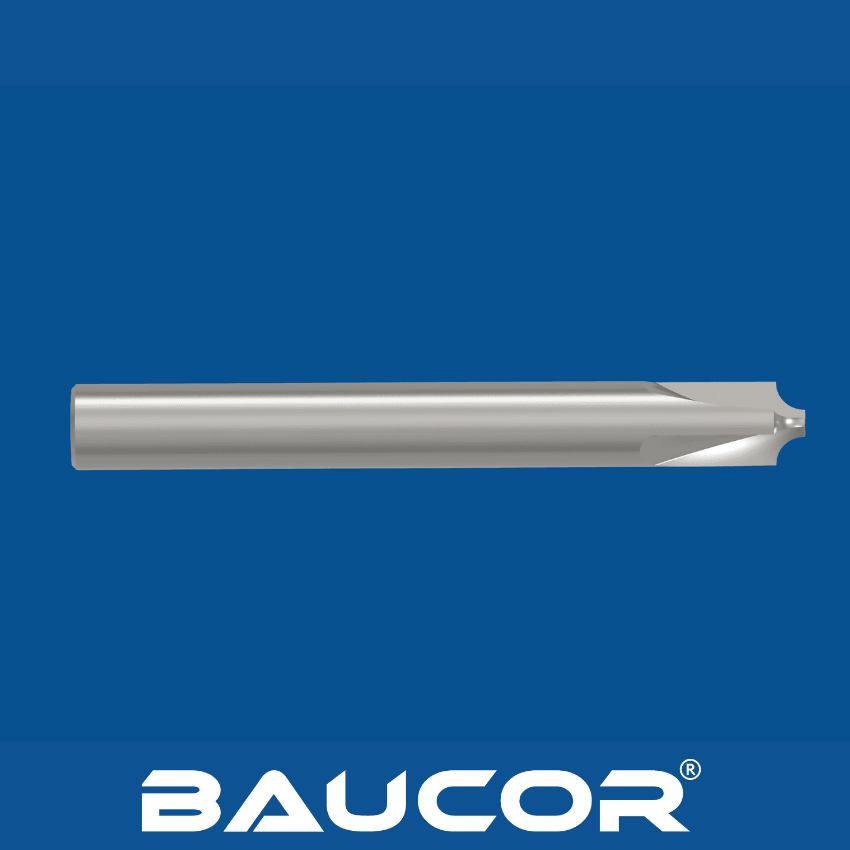
Fraise à arrondi d'angle
  1. Montage : la fraise à arrondi d'angle à une extrémité est fixée dans la broche d'une fraiseuse CNC ou d'un centre d'usinage.
  2. Approche de l'angle : l'outil est positionné près de l'angle de la pièce à arrondir.
  3. Arrondi : la fraise plonge dans la matière et se déplace soit selon un arc, soit le long d'une trajectoire profilée programmée dans la machine CNC, en enlevant précisément la matière pour créer le profil d'angle arrondi.
  4. Finition : l'outil peut effectuer des passes de finition pour obtenir l'état de surface souhaité sur l'angle arrondi.

Avantages des fraises à arrondi d'angle à une extrémité

  • Arrondi d'angle précis : crée des angles arrondis lisses et réguliers sur les pièces.
  • Ébavurage : peut servir à éliminer les bavures et les arêtes vives après les principales opérations d'usinage.
  • Sécurité accrue des pièces : les angles arrondis réduisent le risque de blessure ou de dommage aux autres composants lors de la manipulation ou de l'assemblage.
  • Polyvalence : peut être utilisée sur une grande variété de matériaux.
Comment sont fabriquées les fraises à arrondi d'angle à une extrémité ?

Fraise à arrondi d'angle

Les fraises à arrondi d'angle à une extrémité passent généralement par une combinaison des étapes de fabrication suivantes :

  • Préparation des ébauches : la matière première (carbure ou HSS) est coupée et dégrossie en une forme cylindrique dont le diamètre correspond à la taille de queue prévue.
  • Taillage des goujures et rectification de la géométrie : des rectifieuses CNC spécialisées réalisent les goujures pour l'évacuation des copeaux ainsi que le profil arrondi initial sur une extrémité de l'outil.
  • Rectification du rayon : une rectification CNC de précision permet d'obtenir le rayon d'angle final, exact, sur l'extrémité de coupe de l'outil. Cette étape est déterminante pour obtenir des angles arrondis réguliers.
  • Réalisation de la queue : la queue est usinée à la forme et à la taille requises pour s'adapter aux porte-outils.
  • Traitement thermique (carbure) : les fraises à arrondi d'angle en carbure subissent des traitements thermiques pour améliorer leur dureté et leur résistance à l'usure.0
  • Revêtement (en option) : des revêtements tels que le TiN ou le TiAlN peuvent être appliqués pour améliorer encore la résistance à l'usure et la durée de vie de l'outil.
  • Finition et contrôle : l'outil subit une finition pour obtenir une surface lisse et s'assurer que toutes les dimensions, y compris le rayon d'angle, respectent des tolérances serrées.

Considérations de fabrication

  • Rectification de précision : des rectifieuses CNC spécialisées et des opérateurs qualifiés sont indispensables pour obtenir une géométrie de rayon d'angle précise sur l'extrémité coupante de l'outil.
  • Profil de l'outil : pour obtenir le profil de rayon exact nécessaire à l'arrondi d'angle, la sélection de la meule et la programmation doivent être réalisées avec soin.
  • Choix du matériau : le matériau doit être assez résistant pour supporter les efforts de coupe et conserver sa forme précise pendant une utilisation prolongée. L'acier rapide (HSS) peut convenir aux matériaux plus tendres, tandis que le carbure est courant pour les matériaux plus durs et la production en grande série.

DEMANDER UN DEVIS

Quelles dimensions de fraises à arrondi d'angle à une extrémité fabrique Baucor ?

Les fraises à arrondi d'angle à une extrémité existent en de nombreuses dimensions pour répondre à des besoins variés. Voici un aperçu général des cotes les plus importantes :

  • Taille du rayon : le rayon de l'arête de coupe détermine la taille de l'angle arrondi obtenu. Les rayons courants vont de très petits (par ex. 1/32") à assez grands (par ex. 1/2" ou plus).
  • Diamètre de queue : correspond généralement aux dimensions standard des porte-outils (par ex. 1/4", 1/2", 3/4").
  • Longueur totale : comprend la longueur de coupe et la longueur de la queue.
  • Longueur de coupe : longueur de l'arête de coupe à rayon.

Baucor peut fabriquer des fraises pour répondre à un large éventail d'applications de fraisage, des travaux de fraisage généraux à la réalisation de profils complexes et de formes 3D élaborées.

Les fraises à queue existent en de nombreux types, comme les fraises à bout carré pour créer des angles vifs, les fraises à bout sphérique pour les contours lisses et les fraises d'ébauche pour un enlèvement rapide de matière. Adaptées aux métaux, aux plastiques et aux composites, Baucor peut produire des fraises à queue dans des dimensions et des configurations très spécifiques, adaptées à vos besoins. N'hésitez pas à nous contacter pour obtenir des informations détaillées sur les dimensions et les options de personnalisation, afin de répondre parfaitement à vos besoins de fraisage.

Quels matériaux sont utilisés pour fabriquer les fraises à arrondi d'angle à une extrémité ?

Les fraises à arrondi d'angle à une extrémité exigent des matériaux capables de supporter les efforts de coupe liés à l'arrondi des angles et de conserver leur profil de rayon précis pour des résultats constants. Les choix les plus courants sont les suivants :

Aciers rapides (HSS) :

  • Types : les nuances M2, M7, T15 ainsi que les nuances contenant du cobalt, comme M35 et M42, sont souvent utilisées.
  • Avantages : bonne ténacité et bon rapport coût-efficacité pour les applications moins exigeantes ou les matériaux plus tendres comme les plastiques et l'aluminium.
  • Limites : dureté et résistance à l'usure à haute température inférieures à celles du carbure, ce qui limite leur emploi pour l'usinage à grande vitesse ou de matériaux abrasifs.

Carbure de tungstène :

  • Nuances : les différentes nuances de carbure offrent un équilibre entre dureté, résistance à l'usure et ténacité. Les fraises à arrondi d'angle peuvent recourir à des nuances un peu plus tenaces que les fraises standard afin de s'adapter à leur géométrie de coupe spécifique.
  • Avantages : excellente résistance à l'usure, dureté à chaud et performances en usinage à grande vitesse. Convient à un large éventail de matériaux usinés, y compris les aciers trempés.
  • Limites : coût plus élevé que le HSS et sensibilité accrue à l'écaillage en dehors des montages rigides.

Facteurs qui influencent le choix du matériau

  • Matériau de la pièce : la dureté, la ténacité et le caractère abrasif du matériau usiné sont des critères essentiels. Les matériaux plus durs imposent des fraises à arrondi d'angle en carbure.
  • Taille du rayon : les fraises à arrondi d'angle de très petit rayon peuvent exiger des matériaux plus tenaces pour résister aux efforts de coupe accrus liés à la petite taille de l'outil.
  • Volume de production : les grandes séries privilégient souvent la durée de vie prolongée du carbure, qui en justifie le coût.
  • Application spécifique : l'état de surface recherché, les vitesses de coupe et la complexité de la forme à usiner influencent le choix du matériau.

L'expertise de Baucor en matière de matériaux

Même si Baucor ne fabrique pas directement de fraises à arrondi d'angle à une extrémité, notre connaissance approfondie des matériaux de coupe peut vous être précieuse :

  • Conseil sur les matériaux : nous conseillons les fabricants sur le choix du matériau idéal pour les fraises à arrondi d'angle à une extrémité, selon les besoins de chaque application.
  • Priorité à la performance : nous savons comment le choix du matériau influe sur les résultats d'usinage et sur la durée de vie de l'outil, afin que les fraises à arrondi d'angle donnent les performances attendues pendant toute leur durée d'utilisation.

Quels revêtements améliorent les fraises à arrondi d'angle à une extrémité ?

Les revêtements employés sur d'autres outils de coupe peuvent améliorer sensiblement les performances des fraises à arrondi d'angle à une extrémité, en particulier pour l'usinage de matériaux durs ou abrasifs :

  • TiN (nitrure de titane) : revêtement polyvalent de couleur dorée, qui apporte une dureté d'usage général et améliore la résistance à l'usure .
  • TiCN (carbonitrure de titane) : alternative plus dure et plus lisse que le TiN, qui améliore la résistance à l'usure et l'évacuation des copeaux.
  • TiAlN (nitrure de titane et d'aluminium) : offre une excellente dureté à chaud et une excellente résistance à l'oxydation, idéal pour l'usinage à grande vitesse de matériaux plus tenaces et lorsque l'échauffement est un souci.
  • AlTiN (nitrure d'aluminium et de titane) : proche du TiAlN, avec une dureté et une résistance à l'oxydation encore supérieures, adapté à l'usinage de matériaux très durs ou aux applications exigeantes.
  • Carbone type diamant (DLC) : peut être appliqué sur les fraises à arrondi d'angle en carbure et procure une dureté extrême et un très faible frottement pour des applications spécialisées, notamment avec les matériaux non ferreux.
Facteurs à considérer

  • Rapport coût-efficacité : les revêtements représentent un surcoût. Leurs avantages doivent le compenser pour les fraises à arrondi d'angle à une extrémité, surtout lorsque la durée de vie prolongée de l'outil et les performances dans les matériaux difficiles sont déterminantes.
  • Matériau de la pièce : la dureté et le caractère abrasif du matériau usiné sont essentiels. Les revêtements sont le plus utiles pour l'usinage de matériaux durs et difficiles.
  • Rigidité d'usinage : les fraises à arrondi d'angle peuvent subir des efforts de coupe variables en raison de leur géométrie. Les fraises en carbure revêtues conviennent mieux aux montages rigides, afin de limiter le risque d'écaillage.

DEMANDER UN DEVIS

Où sont utilisées les fraises à arrondi d'angle à une extrémité ?

Les fraises à arrondi d'angle à une extrémité excellent dans les applications où des angles lisses et arrondis sont essentiels pour l'esthétique, la sécurité, la fonctionnalité, ou une combinaison de ces facteurs :

Usinage et fabrication :

  • Réalisation d'angles arrondis sur divers composants usinés pour améliorer l'esthétique, réduire les contraintes et renforcer la sécurité.
  • Ébavurage et finition des arêtes après les opérations d'usinage principales.
  • Réalisation de profils arrondis dans des poches, des rainures ou d'autres formes internes.

Fabrication de moules et de matrices :

  • Réalisation d'angles et de profils lisses et arrondis dans les moules et les matrices pour l'injection plastique et la fonderie.

Construction aéronautique :

  • Réalisation d'angles lisses et arrondis sur des composants aéronautiques, où les arêtes vives sont indésirables en raison de la concentration de contraintes et des exigences de sécurité.

Construction automobile :

Arrondi des angles de pièces de moteur, de supports et d'autres pièces automobiles.

Fabrication générale :

  • Utilisées dans de nombreux secteurs pour arrondir les angles de pièces en plastique, en bois, en composite, et bien d'autres.

Pourquoi les fraises à arrondi d'angle à une extrémité sont indispensables

  • Efficacité : comparées à l'ébavurage et à la finition manuels, les fraises à arrondi d'angle à une extrémité donnent des résultats plus rapides et plus réguliers.
  • Sécurité accrue : les angles arrondis réduisent le risque de coupures, d'accrochages ou de dommages sur d'autres composants lors de la manipulation et de l'assemblage.
  • Esthétique améliorée : les angles arrondis donnent aux produits un aspect plus soigné et plus fini.
  • Réduction des contraintes : les angles arrondis répartissent les contraintes plus uniformément, ce qui peut allonger la durée de vie des pièces et prévenir les fissures.

Quels secteurs utilisent les fraises à arrondi d'angle à une extrémité ?

Les fraises à arrondi d'angle à une extrémité sont des outils indispensables dans les secteurs où la précision, la sécurité et la réalisation d'arêtes lisses et arrondies sont essentielles :

Construction aéronautique :

  • Réalisation d'angles arrondis sur des composants aéronautiques critiques, où des arêtes vives peuvent provoquer des concentrations de contraintes et entraîner une défaillance prématurée.
  • Adoucissement des arêtes pour la sécurité, la fonctionnalité et l'amélioration de l'aérodynamisme.

Construction automobile :

  • Arrondi des angles de pièces de moteur, de supports, de panneaux de carrosserie et d'autres composants automobiles pour la sécurité, l'esthétique et la fonctionnalité.

Usinage et fabrication :

  • Ébavurage et réalisation d'angles arrondis sur un large éventail de composants usinés dans de nombreux secteurs.
  • Réalisation de profils arrondis dans les moules et les matrices pour l'injection plastique et la fonderie.

Fabrication de dispositifs médicaux :

  • Réalisation d'arêtes lisses et arrondies sur des instruments chirurgicaux, des implants et d'autres dispositifs médicaux afin de limiter les lésions des tissus et d'améliorer la sécurité des patients.

Fabrication de biens de consommation

  • Réalisation d'angles arrondis sur des meubles, des jouets et d'autres produits de consommation pour améliorer l'esthétique et la sécurité.

Quelles machines utilisent les fraises à arrondi d'angle à une extrémité ?

Les fraises à arrondi d'angle à une extrémité s'utilisent principalement sur des machines CNC, pour leur précision et leur capacité à exécuter les trajectoires d'outil complexes que demande l'arrondi d'angle :

  • Centres d'usinage CNC : le type de machine le plus courant pour les fraises à arrondi d'angle à une extrémité.
  • Fraiseuses 3 axes : adaptées à l'arrondi des angles de pièces plus simples ou lorsque l'accès est limité.
  • Fraiseuses 4 et 5 axes : offrent des axes de rotation supplémentaires, ce qui permet d'arrondir les angles de formes complexes, de surfaces inclinées et dans des espaces confinés.

Critères de choix de la machine

  • Complexité de la pièce : la complexité de la pièce et le nombre d'angles à arrondir influencent le choix de la machine. Les pièces complexes aux espaces restreints peuvent exiger des machines multi-axes.
  • Volume de production : une production en grande série comportant des arrondis d'angle peut justifier des machines spécialisées dotées de changeurs d'outils automatiques optimisés pour les fraises à arrondi d'angle, bien que ce soit moins courant.
  • Exigences de précision : les tolérances serrées favorisent souvent les centres d'usinage CNC pour leur exactitude, leur contrôle et leur capacité à maintenir des rayons d'angle constants.

Quel support de conception et d'ingénierie propose Baucor pour les fraises à arrondi d'angle à une extrémité ?

En tant que leader mondial de l'usinage de précision, Baucor sait que de bons résultats avec les fraises à arrondi d'angle à une extrémité demandent plus qu'un outil haut de gamme. Même si les fraises à arrondi d'angle spécialisées ne font pas partie de notre offre principale, voici comment nous pouvons vous accompagner dans ce domaine :

Conseil sur les matériaux : nous guidons les fabricants et les utilisateurs dans le choix des matériaux idéaux (nuances de carbure, etc.) selon les matériaux usinés, les exigences de performance et les volumes de production.

Optimisation de la géométrie : nos ingénieurs peuvent vous conseiller sur des éléments tels que :

  • Le rayon, selon l'arrondi d'angle souhaité.
  • La longueur totale de l'outil et les dimensions de la queue, pour un serrage et une portée adaptés.
  • La géométrie de l'arête de coupe, pour des performances optimales dans des matériaux donnés.

Expertise en revêtements : nous vous conseillons sur l'intérêt des revêtements (TiN, TiAlN, DLC, etc.) pour améliorer la résistance à l'usure, la durée de vie de l'outil et les performances dans des cas d'usinage précis avec des fraises à arrondi d'angle à une extrémité.

Assistance au procédé d'usinage : notre connaissance des procédés d'enlèvement de matière nous permet de suggérer des techniques ou des modifications d'outil qui optimisent l'efficacité et les résultats avec les fraises à arrondi d'angle à une extrémité.

Priorité à la précision : l'exigence de qualité de Baucor se traduit par un accompagnement des utilisateurs dans la conception de fraises à arrondi d'angle répondant aux normes les plus strictes.

UN SUPPORT D'INGÉNIERIE INÉGALÉ

Services de support d'ingénierie

Une expertise d'ingénierie à chaque étape

Baucor propose des solutions de fabrication et d’ingénierie sur mesure, adaptées à vos besoins spécifiques, dans de nombreux secteurs.

Conception pour la fabricabilité (DFM)

Optimisez votre conception pour la production

Les ingénieurs de Baucor peuvent examiner votre conception et formuler des recommandations pour en améliorer la fabricabilité, la rentabilité et l’efficacité.

Solutions de prototypage et de production

Votre solution, à votre échelle

Que vous ayez besoin d'un prototype unique ou d'une production en série, les ingénieurs de Baucor sont prêts à collaborer avec vous. Contactez-nous pour discuter de la manière dont nous pouvons donner vie à votre projet.

Solutions d'ingénierie sur mesure

Des solutions sur mesure pour les clients Baucor

Baucor est spécialisée dans les solutions de fabrication et d’ingénierie uniques, conçues pour répondre aux besoins spécifiques de chaque client. Notre expertise couvre un large éventail de secteurs et d’applications.

Quels sont les guides de conception des fraises à arrondi d'angle à une extrémité ?

Éléments de conception et points clés à considérer

Taille du rayon : le rayon de l'arête de coupe détermine la taille de l'angle arrondi. Choisissez un rayon qui correspond exactement à votre cahier des charges.

Profil de coupe :

  • Doit correspondre précisément au rayon d'angle souhaité.
  • La géométrie influe sur la formation des copeaux et sur l'efficacité de coupe, surtout dans les matériaux plus durs.

Conception de la queue : garantit un ajustement correct et une bonne rigidité dans le porte-outil de la machine. Les types courants sont les queues cylindriques et les queues Weldon.

Goujures :

Le nombre de goujures influe sur la charge par dent et sur la régularité de la coupe.

La conception des goujures agit sur l'évacuation des copeaux, un point qui peut être déterminant pour arrondir des angles dans des poches ou des formes plus profondes.

  • Longueur totale : comprend la longueur de coupe et la longueur de la queue. Doit offrir une portée suffisante pour les applications visées.
  • Longueur de coupe : longueur de l'arête de coupe à rayon. Une longueur de coupe plus grande peut être nécessaire pour des arrondis d'angle plus profonds, mais elle peut aussi réduire la rigidité de l'outil.

Matériau :

  • Acier rapide (HSS, diverses nuances) pour sa ténacité et son rapport coût-efficacité dans les matériaux plus tendres.
  • Carbure de tungstène (diverses nuances) pour sa résistance à l'usure supérieure et ses performances dans les matériaux plus durs et en production de grande série.

Facteurs de conception influencés par l'application

  • Matériau de la pièce : les matériaux plus durs exigent des matériaux de fraise plus tenaces, éventuellement des revêtements différents, et peuvent nécessiter des paramètres de coupe ajustés.
  • Rayon d'angle et profondeur : déterminent le rayon d'arête de coupe requis sur l'outil ainsi que sa longueur totale.
  • Exigences de tolérance : des tolérances serrées peuvent imposer des géométries de fraise et des matériaux spécifiques, ainsi qu'une attention particulière à la rigidité de la machine.
  • Volume de production : influence le choix du matériau et du revêtement afin d'optimiser la durée de vie de l'outil et de réduire les arrêts machine.