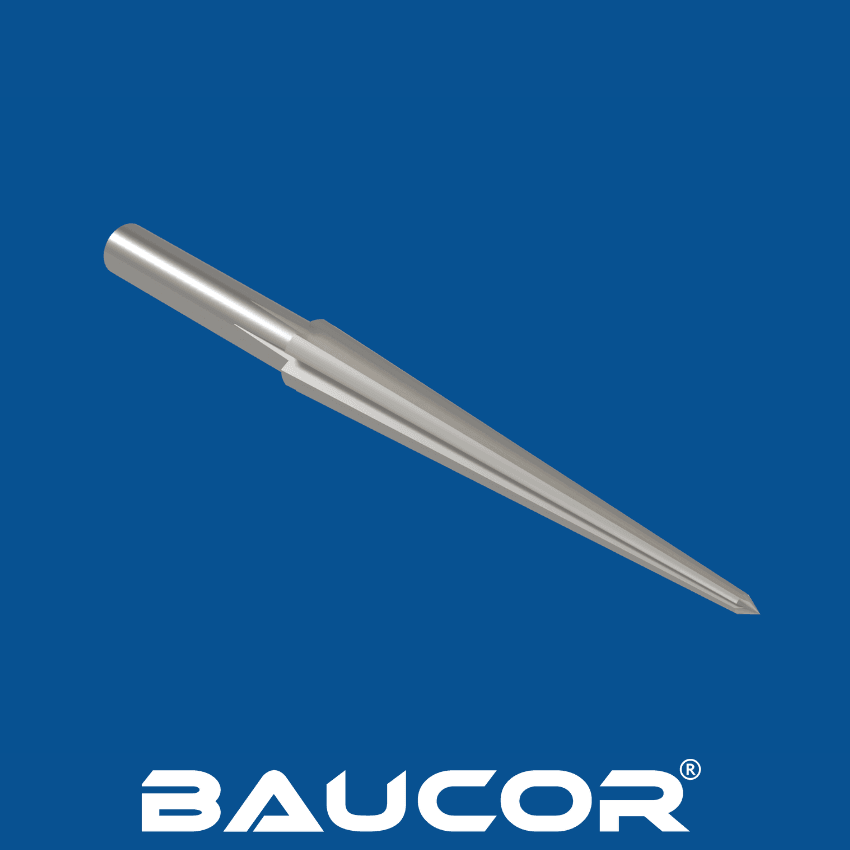

Comment sont fabriquées les fraises pour gravure de matrices ?
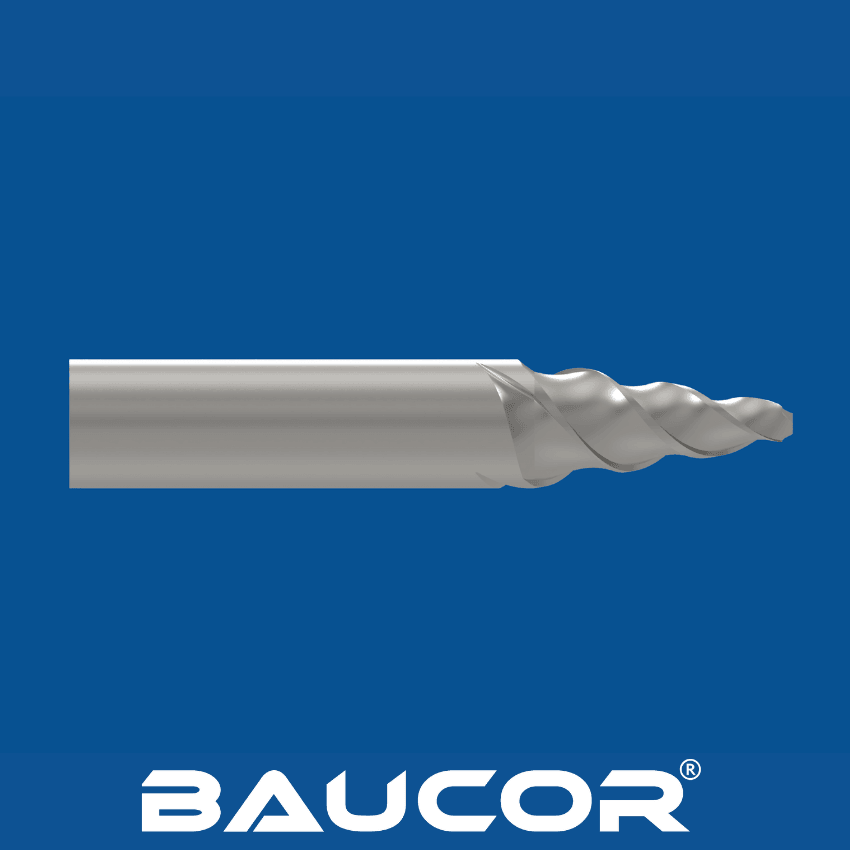
La fabrication des fraises pour gravure de matrices, en particulier celles de haute qualité comme les fraises Baucor, comprend une série d'étapes complexes qui exigent précision et savoir-faire :
- Choix de la matière : les fraises pour gravure de matrices sont généralement fabriquées en carbure monobloc ou en acier rapide (HSS). Le carbure offre une dureté et une résistance à l'usure exceptionnelles, ce qui le rend idéal pour l'usinage de matériaux résistants. L'acier rapide, plus tendre, offre une bonne ténacité et une bonne souplesse, ce qui le rend adapté aux applications moins exigeantes.
- Préparation des ébauches : la matière choisie est découpée en ébauches cylindriques du diamètre et de la longueur voulus. Ces ébauches constituent le point de départ de la forme de la fraise.
- Ébauche : les ébauches subissent des opérations d'usinage d'ébauche, telles que le tournage et le fraisage, pour enlever l'excédent de matière et créer la forme de base de la fraise. Des machines CNC sont souvent utilisées pour cette étape afin de garantir exactitude et régularité.
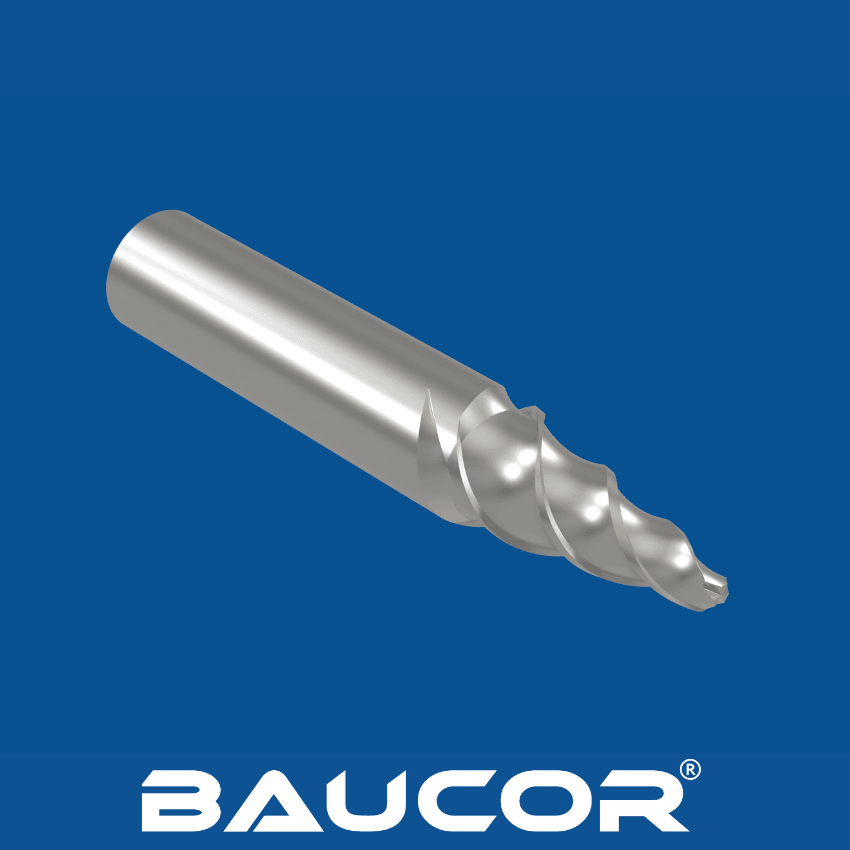
- Rainurage : des rectifieuses spécialisées servent à réaliser les goujures hélicoïdales sur le corps de la fraise. Ces goujures sont essentielles à l'évacuation des copeaux, qui évite le bourrage de la fraise et garantit un usinage efficace. Le nombre de goujures et leur géométrie peuvent être adaptés à chaque application.
- Rectification de la face frontale : la face frontale de la fraise est rectifiée pour obtenir la forme et les angles de dépouille souhaités. Cette étape est déterminante pour les performances de coupe de la fraise et pour le type d'état de surface qu'elle produit.
- Rectification du dégagement de col : le col de la fraise (la partie située sous les arêtes de coupe) est rectifié afin de créer un angle de dégagement. Ce dégagement évite le frottement et garantit que seules les arêtes de coupe attaquent la pièce.
- Revêtement (facultatif) : selon l'application, la fraise peut recevoir une fine couche de matière comme le nitrure de titane (TiN), le nitrure de titane et d'aluminium (TiAlN) ou le nitrure d'aluminium et de titane (AlTiN). Ces revêtements augmentent la dureté, réduisent le frottement et prolongent la durée de vie de l'outil.
- Rectification finale : la fraise subit une dernière rectification pour obtenir les dimensions et les tolérances précises requises pour des performances optimales. Cette étape consiste à rectifier les arêtes de coupe jusqu'à leur affûtage final et à garantir la concentricité de l'outil.
- Contrôle qualité : des mesures de contrôle qualité rigoureuses sont mises en œuvre tout au long du processus de fabrication afin de garantir que chaque fraise pour gravure de matrices respecte, voire dépasse, les normes strictes de Baucor en matière de précision, de performance et de durabilité. Cela comprend le contrôle dimensionnel, la vérification du faux-rond et des essais de performance de coupe.